语言选择:


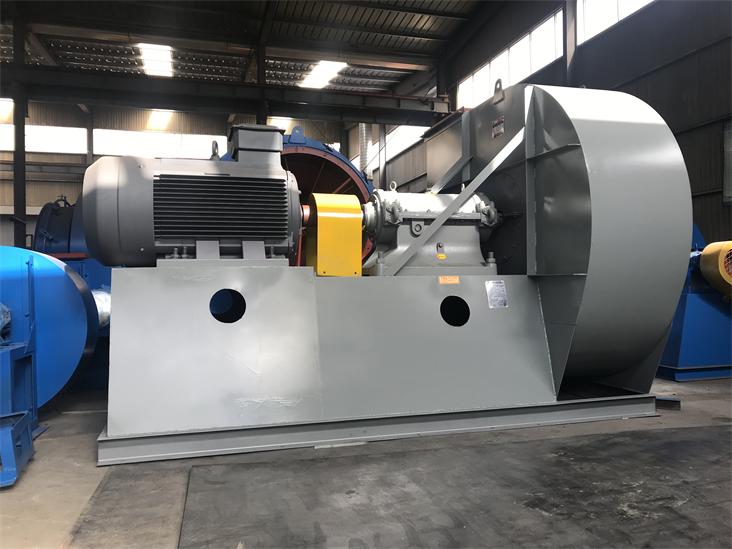
超音速火焰喷涂把碳化钨颗粒以高速打到基体上,形成致密涂层。它的特点是热输入低、涂层结合强度高,适合风速高、颗粒细的冲蚀工况,也是这三类耐磨工艺里对基体变形影响最小的一种。
冲蚀速率随风速近似按 2.5 到 3 次方增长,因此喷涂应优先布置在气流速度最高的位置。
| 部位 | 耐磨工艺 | 惯用指标 |
| 叶片进气边 | 碳化钨 HVOF 喷涂 | 涂层硬度常见 HV 1000-1400 |
| 叶轮前盘 | 局部喷涂或整体喷涂 | 结合强度不低于 70 MPa |
| 蜗壳高速区 | 喷涂加封闭处理 | 抑制细颗粒冲蚀 |
| 进风口 | 喷涂或陶瓷复合 | 按冲蚀强度选择 |
| 主轴与配合面 | 不喷涂 | 保持尺寸精度与装配配合 |
| 部位 | 耐磨工艺 | 惯用指标 |
| 表面预处理 | 喷砂至规定清洁度与粗糙度 | 决定结合强度的关键工序 |
| 喷涂参数 | 控制燃气流量、喷涂距离与送粉率 | 稳定涂层致密性 |
| 厚度控制 | 按工况确定涂层厚度并分区 | 兼顾寿命与成本 |
| 封闭处理 | 对孔隙做封闭 | 减少腐蚀介质渗入 |
| 结合强度试样 | 按 GB/T 8642 做拉拔试验 | 涂层验收依据 |
含尘烟气引风、催化裂化烟气、冶金烟气余热、燃煤与生物质锅炉等高风速细颗粒冲蚀工况。
涂层寿命受颗粒硬度与入射角影响明显,涂层方案应结合介质实测数据确定。
涂层局部损伤可在检修时补喷,建议把可修复性写入检修方案,避免整机更换。
| 标准号 | 名称 | 用途 |
| GB/T 8642 | 热喷涂 抗拉结合强度的测定 | 涂层结合强度验收 |
| ASTM G76 | 气体喷射固体颗粒冲蚀试验 | 冲蚀磨损评价 |
| GB/T 4340.1 | 金属材料 维氏硬度试验 第1部分 | 涂层与硬化层硬度验收 |
| GB/T 9239.1 / ISO 21940-11 | 机械振动 恒态(刚性)转子平衡品质要求 | 叶轮动平衡等级校验 |
| GB/T 1236 | 工业通风机 用标准化风道进行性能试验 | 风量、风压与效率的整机性能试验 |
选型时请提供颗粒粒径与硬度、进口风速、介质温度与风量要求,机号与功率按实际工况核算。
颗粒粗、以磨粒磨损为主时堆焊更经济;颗粒细、风速高、以冲蚀为主时碳化钨喷涂更合适。喷涂热输入低,对叶轮变形影响小,适合精度要求高的叶轮。
多数剥落来自前处理不到位或厚度超限导致的应力集中。喷砂清洁度、粗糙度与喷涂参数都需按工艺文件控制,并通过结合强度试样验证。
厚度按磨损速率和检修间隔确定,过薄会提前失效,过厚则增加应力与成本。一般在工艺文件中分区规定厚度并抽检验收。